
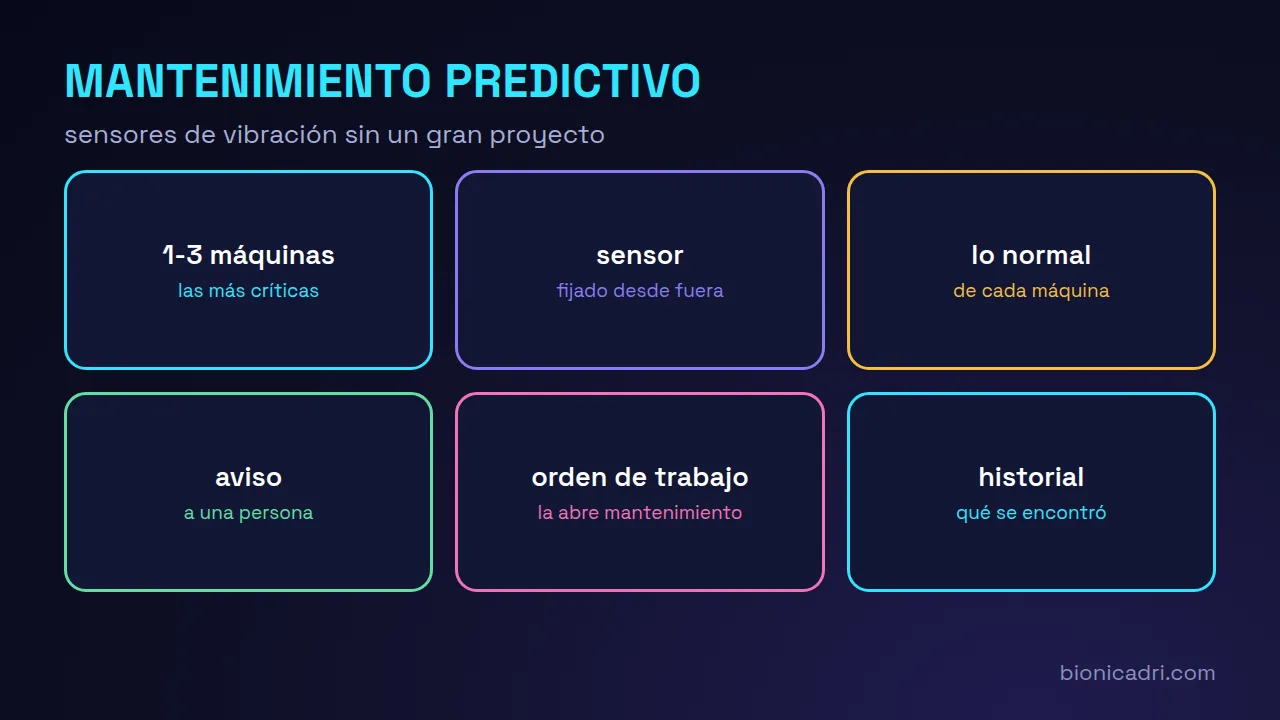
La maintenance prédictive sonne comme un grand projet, avec un cabinet de conseil, des centaines de capteurs et un an de déploiement. Pour une PME industrielle, ça ne doit pas forcément être le cas. On peut commencer avec une machine, un capteur de vibration et une question simple : est-ce que ça vibre comme d'habitude ?
Trois façons de maintenir une machine
- Correctif : on répare quand ça casse. C'est le plus coûteux et le plus courant.
- Préventif : on révise selon un calendrier, à intervalle de temps ou d'utilisation. Il évite beaucoup de pannes, mais il révise des machines qui n'en avaient pas besoin et ne voit pas celle qui tombe en panne entre deux révisions.
- Prédictif : on regarde l'état réel de la machine et on agit quand elle commence à changer.
Ils ne s'excluent pas. Le préventif reste nécessaire, et le prédictif couvre ce que le calendrier ne voit pas.
Ce que dit la vibration
Une machine qui tourne a un schéma de vibration. Un roulement qui commence à lâcher, un arbre déséquilibré, un jeu ou un mauvais alignement modifient généralement ce schéma avant que la panne soit visible ou audible. Un capteur fixé sur la machine le mesure, et le changement se voit dans les données avant de se voir dans l'usine.
Le piège, c'est le seuil. Une limite unique pour toutes les machines ne fonctionne pas : une pompe ancienne peut vibrer plus qu'une neuve et être parfaitement en état. La bonne référence, c'est la machine elle-même : comment elle vibre quand tout va bien, dans ses conditions habituelles.
Commencez petit
Choisissez une, deux ou trois machines présentant ces caractéristiques :
- Quand elle s'arrête, cela coûte cher : la ligne s'arrête ou des commandes attendent.
- La pièce détachée met du temps à arriver ou la réparation prend du temps.
- Elle vous a déjà posé des problèmes, ou elle comporte des pièces en rotation comme des moteurs, pompes, ventilateurs ou réducteurs.
Pas besoin d'un capteur à chaque point ni sur chaque machine. Un projet qui commence par tout a tendance à ne jamais aboutir.
Ce que le système doit apprendre
Avant d'alerter, l'IA doit voir comment la machine travaille dans ses situations normales : avec chaque produit, à chaque vitesse, en charge et à vide. Une machine qui fait toujours la même chose s'apprend plus vite qu'une machine avec beaucoup de produits. Tant qu'elle n'a pas assez d'historique, le plus sage est d'alerter avec prudence et de revoir les premières alertes avec la personne qui connaît la machine. Une alerte ne compte que si elle persiste, pas s'il s'agit d'un pic isolé.
L'alerte doit finir entre les mains d'une personne
Une donnée qui n'arrive pas à celui qui peut la réparer ne sert à rien. L'alerte doit dire quelle machine, ce qu'elle a détecté et ce qu'il est suggéré de vérifier, et parvenir à la maintenance par un canal qu'elle consulte. Ensuite, quelqu'un décide. Chez BionicAdri, l'ordre de travail d'atelier est ouvert par une personne avec un bouton, à dessein : ainsi un capteur mal réglé ne remplit pas l'atelier de faux ordres.
Ce qui fonctionne vraiment aujourd'hui dans le module de maintenance :
- Ordres de travail : en attente, en cours et terminé, avec le travail réalisé.
- Préventif à intervalle défini en jours, avec alerte par e-mail et par la cloche lorsque l'échéance arrive.
- Pièces de rechange avec leur stock et leur point de commande, et alertes que l'on reconnaît et que l'on résout.
Quels capteurs sont utilisés
Pour commencer, trois types de mesure suffisent, tous installés depuis l'extérieur : un capteur de vibration (un accéléromètre) sur le carter du moteur ou du palier, un capteur de température au même point et, si vous le souhaitez, une mesure de la consommation électrique du moteur. Le temps réel à la seconde n'est pas nécessaire : mesurer à intervalles, envoyer le résumé et conserver l'historique suffit pour la plupart des machines. L'important est que le capteur soit bien fixé et toujours au même endroit, car un changement de position modifie la lecture.
Comment savoir si cela fonctionne
Sans inventer de chiffres, il y a des questions simples que vous pouvez vous poser toutes les quelques semaines. Les alertes données étaient-elles justes lorsque la machine était ouverte ? Y a-t-il eu des arrêts imprévus sur les machines surveillées ? L'une d'elles s'est-elle arrêtée sans que le système n'ait prévenu ? Les fausses alertes sont-elles peu nombreuses et peut-on les expliquer ? Avec ces réponses, on ajuste le moment où alerter et on décide s'il vaut la peine d'étendre le système à davantage de machines.
L'historique, votre actif le plus précieux
Chaque fois qu'une machine est ouverte à la suite d'une alerte, ce que l'on trouve est une information : si l'alerte était correcte, quelle pièce était défaillante et depuis combien de temps elle vibrait différemment. Le noter dans l'ordre de travail ferme la boucle. Avec le temps, votre usine dispose d'un historique qu'aucun tableau générique ne peut vous donner, parce que c'est celui de vos machines, avec vos produits et vos conditions.
Erreurs typiques
- Des capteurs partout sans savoir ce qui sera fait des données.
- Des seuils fixes copiés d'un tableau, au lieu de la normale propre à chaque machine.
- Des alertes que personne ne lit. Si elles n'arrivent pas à une personne précise, on cesse de les regarder.
- Ne pas avoir la pièce de rechange. Prévenir à temps ne sert à rien si la pièce met des semaines à arriver.
- Ne pas fermer la boucle. Il faut noter ce qui a été trouvé à l'ouverture de la machine, pour savoir si l'alerte était juste.
Comment nous l'envisageons
La partie capteurs et apprentissage de chaque machine est montée sur mesure : aujourd'hui, elle ne fait pas partie du produit. Nous commençons par un pilote sur une ou deux machines critiques, avec l'IA sur un serveur avec GPU dans votre usine ou en Europe, et nous décidons avec vous qui est prévenu de quoi. Ces capteurs mesurent des machines, pas des personnes : il n'y a ni images ni son de qui que ce soit.
Si vous voulez voir si cela convient à vos machines, consultez la maintenance prédictive avec capteurs ou parlez-nous de votre ligne.
Questions fréquentes
Faut-il changer les machines ?
Non. Le capteur se fixe à la machine par l'extérieur, sans toucher à sa commande, y compris sur les machines anciennes.
Le prédictif remplace-t-il le préventif ?
Non, cela s'ajoute. Le préventif calendaire reste indispensable et l'alerte sur l'état couvre ce que le calendrier ne voit pas.
Quelles machines faut-il surveiller en premier ?
Celles qu'il est le plus difficile d'arrêter, celles dont la réparation prend le plus de temps et celles qui vous ont déjà posé problème, surtout si elles comportent des pièces rotatives.
- Maintenance
- Capteurs
- PME industrielles