
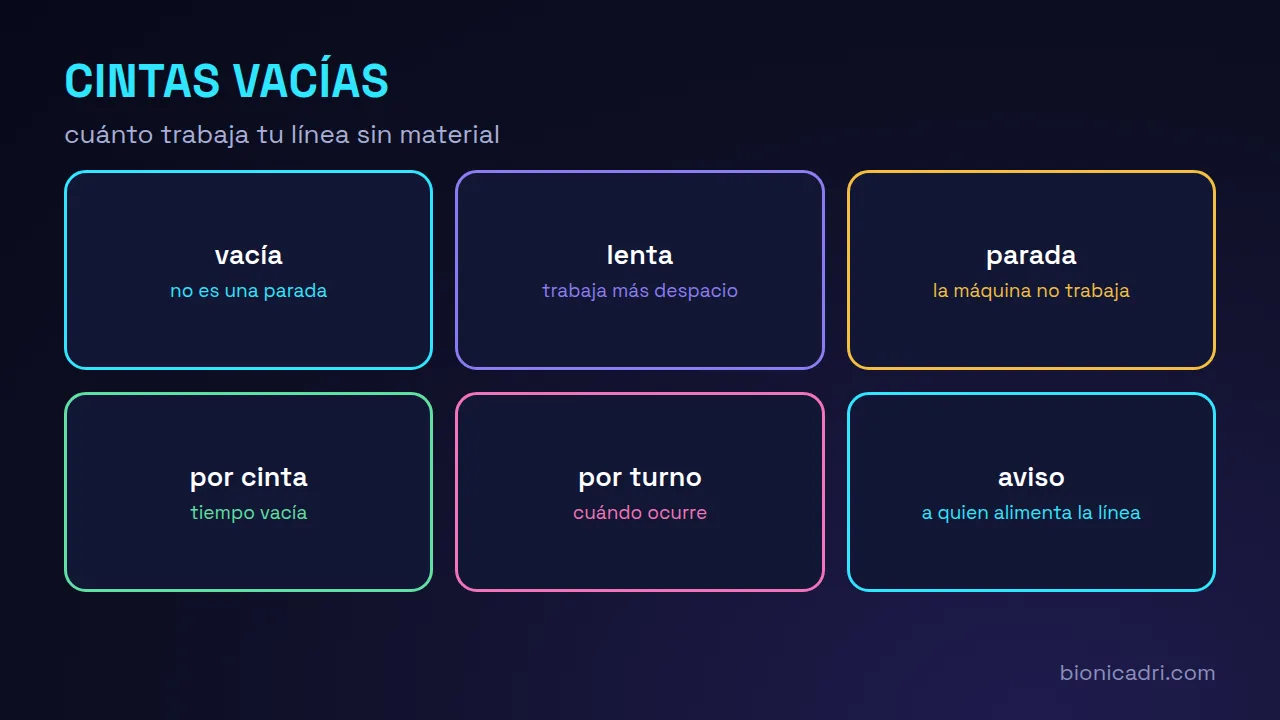
Numa linha de alface, de brócolos ou de qualquer produto a granel, há um momento que todos conhecem e que quase ninguém regista: o tapete vai vazio. As máquinas continuam ligadas, as pessoas continuam no seu posto e não há qualquer avaria. Mas não está a sair produto. Esse tempo perde-se sem deixar rasto.
Porque é que um tapete vazio custa mais do que parece
Uma linha de embalamento tem a sua capacidade em quilos ou caixas por hora. Se o tapete vai vazio, essa capacidade não é usada e não se recupera: a hora já passou. Além disso, o vazio raramente é só daquele tapete. Costuma significar que algo antes dele falha: não chega mercadoria, alguém se atrasou ou uma máquina anterior vai mais devagar.
O problema é que não há um botão que diga «tapete vazio». Não é uma paragem nem uma avaria. Quando se nota, já passou, e quando alguém o anota, é de memória e no fim do turno.
O que convém medir
Três coisas, sempre por tapete, por linha e por turno:
- Quanto tempo vai vazio. A soma dos períodos em que não transporta produto.
- Quantas vezes ocorre. Não é o mesmo um vazio longo do que muitos curtos.
- Que parte do tempo produtivo representa. É o tempo vazio dividido pelo tempo em que a linha devia estar a produzir, sem contar as paragens previstas, como a limpeza ou a mudança de produto.
Com esses três números já pode comparar linhas, turnos e dias e começar a procurar a causa.
Vazio não é parado nem é lento
Há três estados distintos, e convém não os misturar:
- Parada: a máquina não trabalha.
- Lenta: trabalha, mas mais devagar do que o previsto.
- Vazio: trabalha ao ritmo, mas sem material para processar.
A sala de controlo de produção da BionicAdri já distingue a máquina lenta da parada e pinta cada uma de uma cor. O tapete vazio é o terceiro caso, e é o que hoje escapa.
Três formas de medir
- À mão. Anotá-lo no parte. É o que se faz hoje e é pouco fiável: anota-se o que se recorda.
- Com um sensor de presença. Um sensor sobre o tapete deteta se passa algo. É barato e simples. Diz se há ou não produto, mas não distingue um tapete com pouco material de um vazio.
- Com uma câmara. Uma câmara sobre o tapete e uma IA que a observa veem quanto material transporta e há quanto tempo vai assim. Custa mais e justifica-se quando é preciso ver algo mais do que a presença.
Se um sensor basta, há que usar o sensor. A câmara é para quando não basta.
O que fazer com o dado
- Avisar no momento quem alimenta a linha, para que atue enquanto o tapete ainda vai vazio.
- Ver o resumo por turno. Se um turno concentra os vazios, a causa costuma estar na forma como se alimenta, não na máquina.
- Procurar a montante. Se um tapete fica vazio, o que faz o anterior? Se o anterior tem produto, a falha está no troço que os une; se está parado, já sabe por onde começar.
- Separar os vazios normais. Uma mudança de produto ou uma limpeza deixam a correia vazia e não são um problema. É preciso descontá-los ou não serve de nada.
Causas que costumam estar por trás
Cada planta é diferente, mas as causas repetem-se. Uma mudança de turno em que a alimentação é interrompida durante um pouco. Uma tremonha anterior que se esvazia e demora a reabastecer. O descarregamento de um camião que vai mais lento do que o previsto. Um bloqueio a montante que corta o fluxo sem parar a linha. Um produto que vem mais escasso num dia e não enche a correia. Sem medir, todas parecem «um dia mau». Medindo, vê-se que cada uma deixa a sua assinatura: a que horas ocorre, em que correia e quanto dura.
Que erros evitar ao medi-lo
- Não definir o que é «vazia». Uma correia sem nada durante quantos segundos? Um espaço normal entre duas caixas não conta. Essa regra defines tu, olhando para a tua linha.
- Medir presença sem contexto. Se não sabes quando se estava a mudar de produto ou a limpar, vão aparecer vazios que não são um problema.
- Comparar linhas diferentes como se fossem iguais. Uma linha de folha e uma de caixas não se medem com a mesma régua.
- Avisar de tudo. Se cada espaço vazio faz soar um aviso, à terceira ninguém olha. Melhor avisar menos e que cada aviso importe.
- Ficar pelo número. O tempo vazio é o sintoma. O útil é o que fizeres depois com a causa.
Como se vê no relatório de um turno
O ideal é uma vista simples: por cada correia, quanto tempo esteve vazia, quantas vezes e em que faixa horária. Ao lado, o motivo das paragens do mesmo turno, que o quiosque já recolhe. Com as duas coisas juntas, o chefe de linha vê se o turno perdeu tempo por máquinas paradas ou por uma linha que esperava material, e não tem de o adivinhar.
Como o montamos
Hoje a BionicAdri não analisa vídeo em tempo real. O que funciona hoje é a sala de controlo de produção: paragens com o seu motivo, sensores de estado e contagem, e OEE. A deteção de correias vazias com câmara montamo-la à medida, e fazemo-lo assim:
- Um piloto numa única linha, com o teu produto real, que não se parece com nenhum outro.
- A IA corre num servidor com GPU na tua fábrica ou na Europa, e as imagens são processadas aí e guardam-se durante pouco tempo.
- Vigia-se a correia, não as pessoas. As regras das câmaras no trabalho contamo-las em este outro artigo.
Se queres ver como ficaria na tua linha, vê a página de deteção de correias vazias ou fala-nos da tua linha.
Perguntas frequentes
O que é uma correia vazia exatamente?
A que está em marcha mas sem material para processar. Não é uma paragem nem uma avaria: a máquina trabalha, mas não há produto.
É preciso uma câmara para o medir?
Nem sempre. Um sensor de presença na correia pode bastar. A câmara justifica-se quando é preciso distinguir quanto material leva.
Medem-se as pessoas que alimentam a linha?
Não. Mede-se a correia. O que se conserva são tempos por correia, linha e turno, não dados de pessoas.
- Agroalimentar
- Correias
- OEE